 Hledat produkty
Vertikální obráběcí centrum ZN-V1160
Cat:Vertikální obráběcí centrum
Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Čtvrtá osa jen zřídka dělá stroj rychlejší. Odstraňuje nastavení, kde byla ztracena vaše tolerance, a to je jediný rozumný důvod, proč za to zaplatit.
Těleso ventilu dosahuje ke stolu s otvory na třech stranách a 0,02 mm pozičním vyložením mezi dvěma z nich. Na tříosém vertikálním obráběcím centru to jsou tři nastavení a tři resety vztažných bodů. Na 4osém CNC vertikálním obráběcím centru je to jedno nastavení a jeden vztažný bod. Tento rozdíl, nikoli otáčky vřetena v brožuře, je důvod, proč se čtvrtá osa kupuje.
Takže první závěr: čtvrtá osa se vyplatí, když má rodina součástí obrobené prvky na více než dvou plochách, obrobek lze uchopit kolem rotační osy a dávka se opakuje dostatečně často, aby absorbovala rotační jednotku, koník, CAM post-procesor a školení operátora. Pokud některá z těchto tří podmínek selže, tříosý stroj s lepším upínáním obvykle vyrobí stejnou součást za méně peněz.
Základní pravidlo: pokud přemístění dílu mezi jednotlivými nastaveními stojí více než 10 procent doby cyklu a sklíčidlo nebo střed jej udrží, spusťte před objednáním dalšího tříosého stroje čísla pro čtyři osy.
Na vertikálním obráběcím centru je čtvrtá osa téměř vždy otočný stůl namontovaný na standardním stole, který otáčí obrobek kolem osy X, což je osa A. Vřeteno se stále pohybuje v X, Y a Z. Co se mění, je, že součást může být předložena nástroji pod úhlem, místo aby byla uvolněna a otočena ručně.
V indexovaném režimu umístí otočný stůl díl pod pevný úhel, upne a řezání pokračuje; ovládání s ním zachází jako s další polohovací osou. Standardní CAM výstup to obvykle pokrývá a rotační jednotka potřebuje pouze solidní přesnost polohování.
V simultánním režimu se osa A pohybuje, když je nástroj v řezu, což je způsob, jakým jsou ovinuté profily, spirálové porty a tvary vaček generovány v jednom souvislém průchodu. To vyžaduje postprocesor, který rozumí rotační kinematice, řízení s integrovaným rotačním pohonem, nikoli přidaným později, a programátora, který již dříve spouštěl práci se čtyřmi osami.
Čtvrtá osa na svislém stroji drží součást na vodorovné rotační ose pod svislým vřetenem: upínač zůstává viditelný, třísky padají a nástroje jsou standardní. Horizontální stroj s rotační paletou dosáhne více čel na jeden průchod a lépe odstraňuje třísky z hlubokých otvorů, ale stojí to víc a obvykle potřebuje upínač náhrobku. Pod zhruba 500 mm krychlí, vertikální je obvykle levnější místo pro začátek.
| Konfigurace | Pohyb | Nastavení pro vícevrstvý díl | Typický střih | Hlavní kompromis |
|---|---|---|---|---|
| Tříosý VMC | X, Y, Z | Dva až čtyři | Talíře, jednotvárná práce, malý objem | Mezi nastaveními se resetuje datum |
| Indexováno 31 | X, Y, Z plus A polohování | Jedna až dvě | Prvky v pevných úhlech kolem součásti | Žádná kontinuální rotační interpolace |
| Simultánní čtyřosé | X, Y, Z plus interpolované A | Jeden | Obalené profily, vačky, spirálové porty | Kontrola postů a vůle CAM |
| Pětiosý | Tři lineární plus dva rotační | Jeden | Složité obrysy a podříznutí | Vyšší náklady na stroj, programování a kolize |
Práce, která ospravedlňuje čtvrtou osu, je zřídka exotická. Opakuje se a úhlový vztah mezi plochami musí platit od jedné části k druhé. Čtyři rodiny přicházejí znovu a znovu:
Čtvrtá osa zřídka zkracuje řez. Vymaže nastavení a v nastavení zmizí většina tolerance.
Automobilový průmysl, nová energetika, výroba forem a zpracování safírů jsou sektory, kde se tento vzorec projevuje nejčastěji. Objem je to, co mění aritmetiku: při několika stovkách dílů za měsíc převažuje čas ušetřený na kus nad flexibilitou ručního upínání.
Nejčastější chybou specifikace je dimenzování stroje na délku dílu a zapomenutí jeho výkyvu. Obrobek o délce 300 mm a průměru 220 mm potřebuje rotační jednotku, která jej dokáže uchopit, otočnou obálku, která uvolní sloup, a dostatek dráhy Z vlevo, aby dosáhl na horní plochu. Rotační jednotka o průměru 250 mm může spotřebovat 200 až 250 mm dráhy Z, než je součást dokonce naložena.
Stroj třídy 1270 mm s automatickým výměníkem nástrojů je běžnou střední cestou: dostatek X zdvihu pro otočný stůl a koník vedle sebe, dostatek Z k vyčištění otočného tělesa a zásobník dostatečně hluboký na dokončení smíšeného vrtacího a frézovacího programu bez zastavení.
Zkontrolujte interferenční výkres, nikoli katalogovou fotografii. Na mnoha vertikálních obráběcích centrech sdílí prostor výměník nástrojů a velký otočný stůl a maximální výkyv s plným zásobníkem je menší než výkyv s nástroji, které dnes používáte.
Rotační osa je pouze tak přesná jako způsob držení součásti. Mezi středy obleky hřídele; krátkým válcům vyhovuje tříčelisťové sklíčidlo nebo samostředící svěrák; čelní deska s vlastními hnízdy se hodí k nepohodlným odlitkům. Každá volba změní, jak velká část součásti visí bez podpory, a nepodporovaná délka se zobrazí jako chvění.
Přesnost rotace se udává v obloukových sekundách a tento převod se vyplatí provádět ručně. Rotační osa s přesností na 15 úhlových sekund, měřeno s poloměrem 300 mm, přispívá zhruba 0,02 mm k tangenciální chybě, než se přidá chyba vřetena, tepelný růst nebo opotřebení nástroje. U 0,05 mm skutečné pozice je to již velká část rozpočtu.
Nepřetržité otáčení také ohřívá rotační jednotku. Tabulka, která se indexuje několikrát za cyklus, zůstává blízko okolí; ten, který interpoluje dvacet minut, se posune a posun přistane v úhlovém vztahu mezi prvky. Stroje postavené pro tuto práci nesou více hmoty v základně a sloupu a příběh o přesnosti začíná pod stolem, jak je popsáno v tuhé základní konstrukce a přesnost obrábění .
Neplánujte později přišroubování otočného stolu na tříosý stroj. Řízení potřebuje pohon čtvrté osy a kabeláž, geometrie musí být znovu ověřena a otočné jednotky na trhu mohou zkomplikovat záruku a servis. Pokud je rodina součástí skutečná, objednejte osu se strojem.
Protože čtyřosé vertikální obráběcí centrum je spíše konfigurace než katalogová položka, záleží na technické hloubce stejně jako na listu se specifikacemi.
Jiangsu Chuangjia Machinery je jedním stavitelem s tímto druhem vertikální integrace. Společnost byla založena v roce 2000 jako výrobce povrchových brusek a nyní je součástí skupiny Nantong Zhongnan Intelligent Technology, provozuje výrobní park o rozloze asi 100 000 metrů čtverečních s více než 380 zaměstnanci, včetně 30 vedoucích inženýrů a 20 inženýrů výzkumu a vývoje, a kromě obrábění provozuje vlastní slévárnu, dílnu na plechy a lakovnu.
Jeho rozsah vertikálního obráběcího centra pokrývá modely ZNL1160, ZNL1270, ZNL1580 a ZNL1890 plus ZNV1160, ZNV850 a ZNV855 s automatickými výměníky nástrojů specifikovanými u ZNL1270 a ZNV855. Stejná skupina vyrábí také portálová a horizontální obráběcí centra, závitovací centra a přesné povrchové brusky.
Užitečný test během návštěvy továrny: pěšky od slévárny přes obráběcí boxy k urovnávacím lavicím, aniž byste opustili místo. Vlastní odlitky a vlastní vyrovnání umožňují čtyřosé konfiguraci udržet stejný geometrický standard jako tříosá verze stejného stroje.
Kupte čtvrtou osu, když je rodina součástí skutečná, dávky se opakují a obrobek lze uchopit kolem rotační osy. Specifikujte jej ve fázi objednávky společně s rotační jednotkou, koníkem a možnostmi ovládání, spíše než s ním zacházet jako s příslušenstvím, které bude přidáno později.
Poté věnujte úsilí specifikaci tam, kde se to projeví v dílu: průměr otáčení, zbývající dráha Z, vůle nástroje a tuhost všeho pod stolem. Udělejte to správně a čtvrtá osa udělá to, k čemu byla zamýšlena, což je jedno nastavení, jeden základ a tolerance, která přežije až do druhé plochy.

Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Stroj konstrukce křížového posuvného sedla využívá, stůl se pohybuje kolem (osa X), vřeteník se pohybuje nahoru a dolů (osa Y) a sedlo se pohybuje ...
Viz Podrobnosti
Lůžko má pozitivní T strukturu, stůl se pohybuje tam a zpět (osa Z), vřeteník se pohybuje nahoru a dolů (osa Y) a sloup se pohybuje doleva a doprav...
Viz Podrobnosti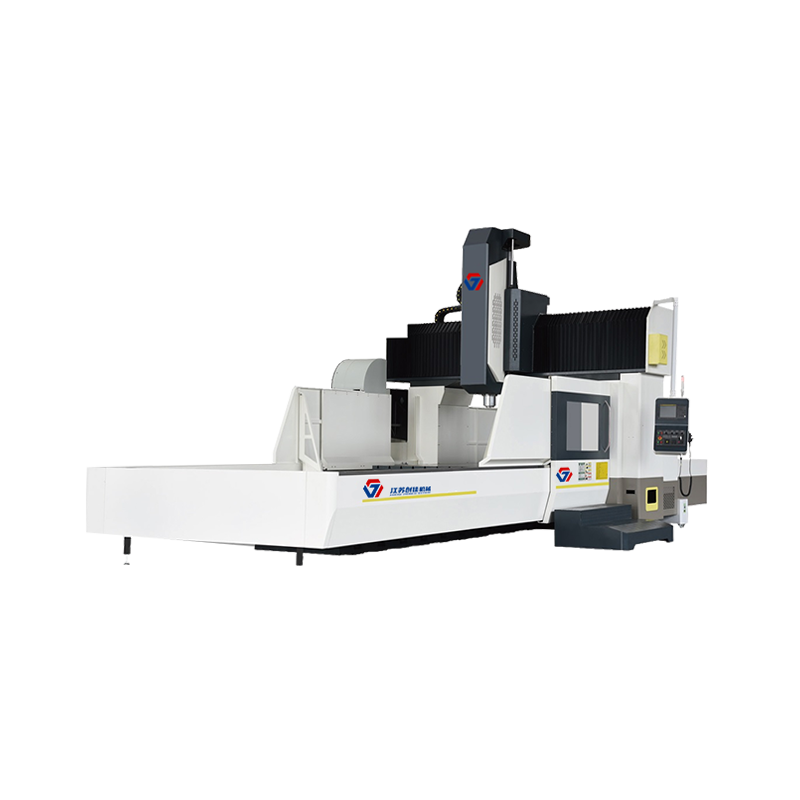
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti
Obráběcí stroje jsou vhodné především pro přesné broušení různých kovových materiálů, jako je rovinný, stupňovitý a specifický tvar, a je široce po...
Viz Podrobnosti
Především zpracovávat vnitřní profily železničních tranzitních lokomotiv; Úzké a dlouhé části automobilů; Televizní rámy, rámy ledniček, kryty komu...
Viz Podrobnosti
Vybaven jedním vertikálním a jedním horizontálním ozubeným vřeteníkem, výstupní točivý moment je velký, řezná síla je silná. Po upnutí lze horní ro...
Viz Podrobnosti
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
