 Hledat produkty
Vertikální obráběcí centrum ZN-L1580
Cat:Vertikální obráběcí centrum
Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Když obrábíte hliníková pouzdra, vrtáte a závitujete tisíce děr za směnu nebo udržujete těsnou povrchovou úpravu, 3osá CNC lišta vertikální obráběcí centrum často poráží box-way stroj. Závěr je jasný: lineární vedení poskytují rychlejší rychlé pohyby, lepší přesnost polohování a konzistentnější dlouhodobý výkon. Jejich strop tuhosti však znamená, že nejsou správnou volbou pro těžké hrubování ocelových nebo litinových předvalků. Tato příručka rozebírá strukturu, specifikace, kritéria výběru a reálné kompromisy.
3osé CNC vertikální obráběcí centrum s lineárními kolejnicemi používá tři lineární osy – X, Y a Z – s lineárními vodicími kolejnicemi namísto tvrzených krabicových drah. Vřeteno je svislé, což znamená, že nástroj směřuje dolů k pracovnímu stolu. Část „liniová kolejnice“ se vztahuje na recirkulační lineární vedení, typicky válečkového nebo kulového typu, která nesou sloup, stůl a vřetenovou hlavu.
Na rozdílu záleží, protože lineární vedení mají mnohem nižší tření než skříňové vedení. Toto nižší tření umožňuje rychlejší zrychlení, vyšší rychlosti rychlého posuvu a jemnější interpolaci. Typická 3osá traťová kolejnice VMC dokáže zrychlit rychlostí 36 až 48 m/min a udržet přesnost polohování v rozmezí 0,005 mm při pojezdu 300 mm. Skříňové stroje obvykle dosahují rychlosti 15 až 24 m/min a spoléhají na tlumení tření typu stick-slip.
Pro vysokorychlostní vrtání, závitování a lehké frézování neželezných materiálů je výchozí volbou provedení kolejnice. Například ZNV850 je postaven na tomto principu a zaměřuje se na 3osé vysokorychlostní obrábění s kompaktním půdorysem.
Volba mezi lineárními vedeními a skříňovými vedeními není o tom, že jeden je univerzálně lepší. Jde o přizpůsobení typu průvodce pracovní zátěži. Níže uvedená tabulka shrnuje praktické rozdíly.
| Charakteristický | Lineární vedení (Line Rail) | Box Way (pevná kolejnice) |
|---|---|---|
| Koeficient tření | 0,002–0,005 | 0,05–0,15 |
| Rychlý posuv | 36–60 m/min | 15–30 m/min |
| Tlumení vibrací | Nižší; spoléhá na předpětí | Vyšší; přirozené tlumení |
| Velká hrubovací kapacita | Omezeno nosností kolejnice | Vynikající pro hluboké řezy |
| Přesnost v čase | Velmi stabilní se správným mazáním | Vyžaduje časté seřizování |
| Nejlepší pro | Hliník, vrtání, závitování, vysokorychlostní frézování | Ocel, litina, těžké dutinové hrubování |
Pokud jsou vaše díly převážně z hliníku nebo tenkostěnné oceli a vaše časy cyklu závisí na rychlé výměně nástrojů a rychlých přesunech mezi otvory, je kolejnice tou správnou volbou. Pokud odebíráte 5 mm polotovaru z ocelového bloku 4140 s čelní frézou 100 mm, krabicové cesty lépe vydrží a déle vydrží.
"Stroje na tratích nejsou slabší - jsou jinak silné. Chyba je v tom, že se po nich žádá, aby dělaly práci, pro kterou nikdy nebyly navrženy."
3osý VMC pohybuje nástrojem pouze v X, Y a Z. To znamená, že může frézovat ploché plochy, kapsy, drážky a stupně; vzory vrtaných a závitových otvorů; a vyvrtal přesné průměry. Nemůže současně naklánět nástroj nebo otáčet obrobek, takže nemůže vytvářet složité tvarované povrchy nebo podříznutí v jediném nastavení.
Pro prizmatické součásti s prvky na více plochách potřebujete buď více nastavení, nebo otočný stůl 4. osy. Pokud váš výkres obsahuje lopatky oběžného kola, lopatky turbíny nebo hluboké 3D dutiny, je 5osý stroj tím správným nástrojem. Pro všechno ostatní – držáky, desky, pouzdra, rozdělovače a základny forem – je 3osá kolejnice VMC cenově nejefektivnějším řešením.
Chcete-li pochopit, jak stroj skutečně provádí cyklus, včetně výměny nástrojů a průtoku chladicí kapaliny, viz pracovní proces vertikálního obráběcího centra . Tento článek vysvětluje sekvenci od spuštění vřetena po vyložení součásti.
Při porovnávání 3osých kolejnicových VMC je rozhodující rozdíl ve výkonu pět specifikací: velikost pojezdu, rychlost vřetena, rychlý posuv, doba výměny nástroje a třída předpětí vedení. Níže uvedená tabulka uvádí typické rozsahy pro stroje střední velikosti.
| Specifikace | Vstupní úroveň | Úroveň produkce |
|---|---|---|
| X/Y/Z cestování | 600 × 400 × 500 mm | 1 100 × 600 × 600 mm |
| Rychlost vřetena | 8 000 ot./min | 12 000–15 000 ot./min |
| Rychlý posuv | 30 m/min | 48 m/min |
| Doba výměny nástroje | 3–5 s | 1,5–2,5 s |
| Přesnost polohování | ±0,008 mm | ±0,005 mm |
| Opakovatelnost | ±0,005 mm | ±0,003 mm |
Pro výrobní práce je měnič nástrojů důležitý stejně jako vřeteno. Stroj jako ZNL1270 s automatickým výměníkem nástrojů snižuje dobu bez řezu a udržuje vysokou opakovatelnost při dlouhých sériích. Zkontrolujte, zda ATC používá mechanické rameno nebo vačkový pohon, a během ukázky potvrďte čas od nástroje k nástroji pomocí stopek.
Lineární 3osé VMC se široce používají v automobilových součástech, nových energetických součástech, výrobě forem a zpracování safírů. Každá aplikace klade na stroj jiné nároky.
Pokud jsou vaše díly primárně hliníkové nebo měděné, je kolejnice téměř vždy tou správnou volbou. Pro kalenou ocel nad 45 HRC zvažte skříňový stroj nebo hybridní provedení.
Kupující se často zaměřují na otáčky vřetena a ignorují vodicí systém, licí hmotu a strategii tepelné kompenzace. Zde jsou nejčastější chyby a jak se jim vyhnout.
Upozornění: Nekupujte traťový kolejnicový stroj pro těžké hrubování oceli nebo litiny. Kolejnice se předčasně opotřebují a přesnost se sníží během 12 až 18 měsíců.
Info: Zkontrolujte třídu předpětí lineárního vedení. Pro vysoce přesnou práci použijte předpětí 0,02C až 0,05C. Pro obecné frézování je přijatelná teplota 0,05 °C až 0,1 °C.
Úspěch: Požádejte o zkušební řez na vašem skutečném materiálu. Změřte povrchovou úpravu a průměr otvoru na začátku a na konci 4hodinového běhu. To vám řekne více než technický list.
Pro vysoce přesnou práci spojuje stroj jako ZNL1160 tuhou základnu s přesnými lineárními vedeními a tepelně kompenzovaným vřetenem. Je určen pro aplikace, kde opakovatelnost 0,005 mm není volitelná.
3osé CNC svislé obráběcí centrum s lineárními kolejnicemi je tím správným nástrojem, když na rychlosti, přesnosti a povrchové úpravě záleží více než na hrubé řezné síle. Vyniká v hliníku, vrtání, závitování a lehkém frézování. Potýká se s těžkým hrubováním oceli. Před nákupem potvrďte předpětí vodítka, rychlý posuv, dobu výměny nástroje a licí hmotu. Vyzkoušejte stroj na vlastním materiálu. Pokud výsledky vydrží na konci dlouhého běhu, našli jste stroj, který se sám zaplatí.

Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Lůžko má uspořádání obrácené T, stůl se pohybuje kolem (osa X), vřeteník se pohybuje nahoru a dolů (osa Y) a sloup se pohybuje tam a zpět (osa Z) a...
Viz Podrobnosti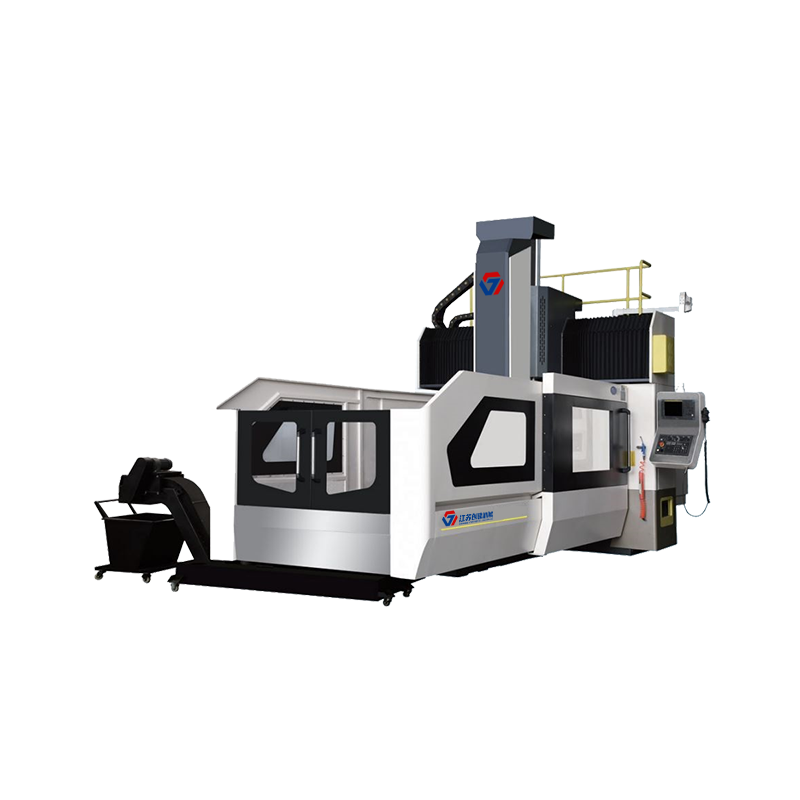
Tříosá plocha této řady portálových obráběcích center využívá vysoce výkonné válečkové lineární vedení, které se snadno udržuje, má nízký třecí odp...
Viz Podrobnosti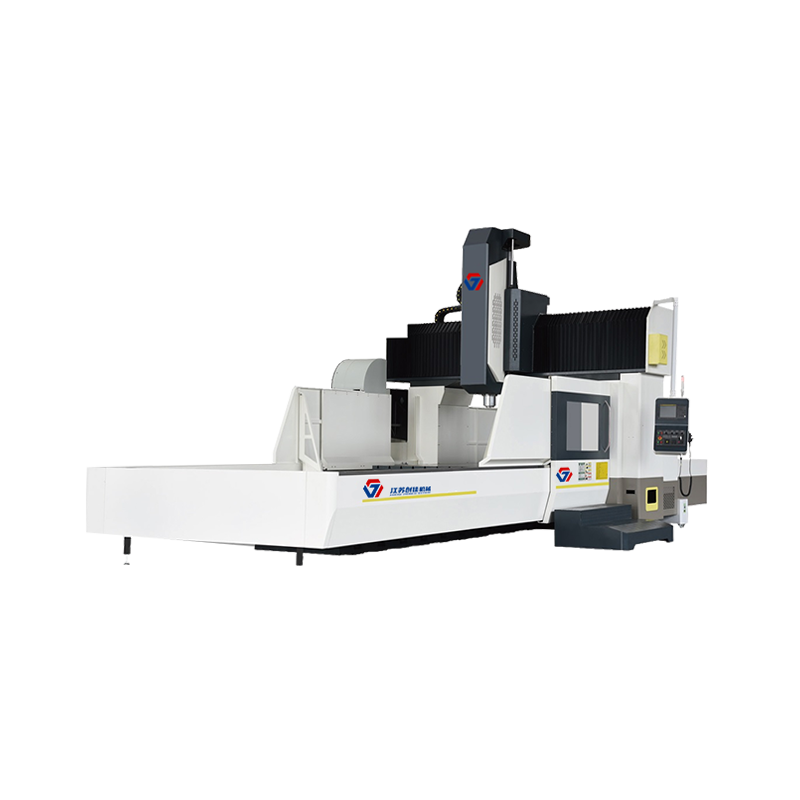
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti
Vysoce přesná/vysokorychlostní/snadno ovladatelná CNC povrchová bruska Hydraulický systém osy X/osy YZ/CNC. Křížová kluzná konstrukce, dvojitá V ko...
Viz Podrobnosti
Především zpracovávat vnitřní profily železničních tranzitních lokomotiv; Úzké a dlouhé části automobilů; Televizní rámy, rámy ledniček, kryty komu...
Viz Podrobnosti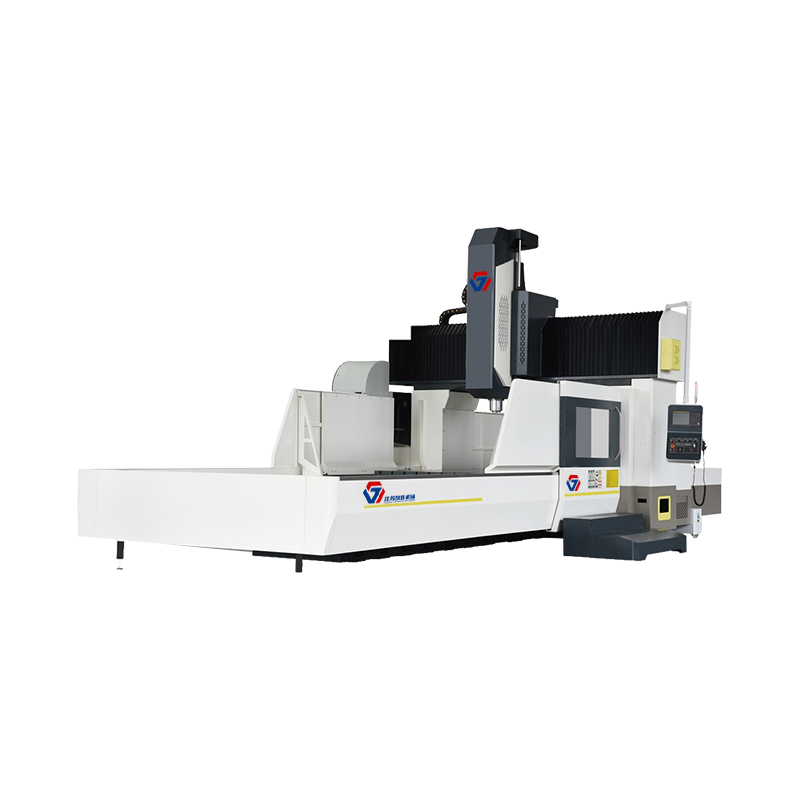
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
