 Hledat produkty
Vertikální obráběcí centrum ZN-V855
Cat:Vertikální obráběcí centrum
Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Dva sloupy, jedna příčka a toleranční pásmo, které buď přežije dvousměnnou výrobu, nebo tiše zmizí ve třetím roce. Co vyřídit na papíře před podpisem objednávky.
Dodává se základna formy o rozměrech 2 400 mm × 1 600 mm se čtyřmi hotovými kapsami, šikmými nálitky vodní linie a plochou 0,05 mm po celé ploše. Na vertikálním obráběcím centru s C-rámem o šířce 1 000 mm se z této části stanou tři nastavení, tři opětovné upnutí a sada chyb, které kontrolní oddělení najde dříve, než to udělá zákazník.
První závěr: jakmile obrobek projde zhruba 1500 mm v jedné ose nebo potřebuje tři nebo více ploch řezaných při jednom upnutí, dvousloupové CNC portálové obráběcí centrum přestane být drahou možností a obvykle se stane levnější, protože odstraní nastavení. Těžší otázka je ta druhá. Udrží toleranci i po pěti letech dvousměnného provozu? O této odpovědi rozhoduje struktura, nikoli značka kontroly.
Z lože se zvedají dva sloupy, překlenuje je příčná kolejnice a po této kolejnici se pohybuje vřetenová hlava nebo beran. Rozdíl od stroje s C rámem není kosmetický. V konstrukci C-rámu vřeteno visí na jedné straně jednoho sloupu, takže řezná síla tlačí tento sloup pryč od obrobku a sloup roste, jak se vřeteno zahřívá. Dvousloupový stroj uzavírá smyčku na obou stranách: dva sloupy sdílejí zatížení a tepelná hmota zůstává zhruba symetrická kolem osy vřetena. Tato symetrie je důvodem, proč portál drží rovinnost na ploše 2 m, zatímco stroj s C-rámem se začne hádat sám se sebou.
Prvními věcmi, které je třeba zkoumat, jsou proto odlitky lože a sloupu, průřez příčníků, část beranu a nosnost stolu. Portál nesoucí 12t obrobek se chová velmi odlišně od portálu nesoucí 3t desku, i když je dráha X identická.
Většina mezery mezi dvěma portálovými citacemi pochází ze tří rozhodnutí, z nichž žádné není barva.
| Rozložení | Jak se pohybuje | Nejlépe sedí | Pozor na |
|---|---|---|---|
| Pevná příčka, pojezdový stůl | Stůl se pohybuje v X, výška kolejnice pevná | Ploché, široké desky konzistentní tloušťky | Omezený rozsah Z; dlouhý pojezd stolu vyžaduje podlahovou plochu |
| Vertikálně pohyblivá příčka, pevný stůl | Kolejnice se zvedá a klesá, práce zůstává upnutá | Vysoké, těžké díly, které by se nikdy neměly znovu upínat | Tuhost upnutí kolejnice a tepelné chování |
| Pohyblivý sloup (pojezdy portálem) | Sloupce se pohybují podél dlouhé postele | Typová lišta, profil a velmi dlouhé díly | Délka lože, vyrovnání a náklady na základy |
| Pětiosá hlava na beranu | Rotačně naklápěcí hlava plus lineární osy | Šikmé kapsy a tvarované povrchy | Chyba při stohování na osu; náklady na programování |
Zdvih katalogu X, Y a Z se měří mezi mechanickými limity, nikoli mezi plochami, které skutečně potřebujete. Použitelný obal je díl plus upínací deska plus nejdelší nástroj v programu plus upínací vůle mínus bezpečnostní rezerva, která je ve většině obchodů nastavena na 100 mm. Kupující, kteří dimenzují stroj pouze podle výkresu součásti, obvykle splní chybějících 150 mm při vstupu čelní frézy do řezu.
Do technické dohody patří tři čísla: maximální zatížení stolu v kilogramech, vzdálenost vřetena od stolu na obou koncích zdvihu Z a využitelná výška pod příčkou. Portál dimenzovaný na 8 t ve středu stolu může unést v krajních polohách méně, což je rozhovor, který stojí za to vést před dodáním spíše než po něm.
Info — podejte písemnou žádost o toleranci
Geometrická přesnost se běžně ověřuje podle ISO 230-1 a přesnost polohování a opakovatelnost podle ISO 230-2 pomocí laserového interferometru nebo ballbaru. Zeptejte se, na které nástroje a které osy se přejímací test vztahuje. Citát, který pojmenovává číslo, ale ne metodu, je marketingový údaj.
Kupující portálů mají tendenci přečítat otáčky vřetena a nedostatečný točivý moment. Čelní fréza o průměru 200 mm ubírající 4 mm z ocelového plechu vyžaduje krouticí moment při nízkých otáčkách, tuhý píst a těžká vodítka; 12 000 ot./min je pro ten řez irelevantní. Tam, kde se jedná o hliník nebo grafit, se priority obrací a rychlé rychlosti a velkorysý objem chladicí kapaliny jsou důležitější než hrubá řezná síla.
Tepelné chování je tišší polovina stejného problému. Symetrický portál roste předvídatelněji než rám C, ale stále roste. Stroj, který zahájí dvanáctihodinový cyklus za studena, jej dokončí s jinou geometrií než stroj, který má za sebou 30minutové zahřívání. Obchody s podrobnými popisy ploch by měly zapsat toto zahřívání do procesního listu, místo aby to ponechaly na operátorovi.
Upozornění — podlaha je součástí stroje
Portál vyrovnaný na podlaze, která se později usadí, se zkroutí a prvním příznakem je obvykle problém s rovinností připisovaný vřetenu. Potvrďte tloušťku desky, povolte izolační podložky a znovu zkontrolujte vyrovnání po prvním měsíci výroby.
Otočná naklápěcí hlava nebo otočný stůl na velkém portálu jsou skutečným produktivním nástrojem, když součást nese šikmé kapsy, tvarované povrchy nebo prvky na pěti plochách, protože odstraňuje nastavení, která by jinak potřebovala jeřáb. Je to drahý způsob obrábění plochých desek.
Rozhodnutí závisí na rozpočtu přesnosti. Každá přidaná osa přispívá svou vlastní chybou a stroj musí být ověřován objemově spíše než jedna osa najednou. Je-li práce pod úhlem malou částí cyklu, je lepším obchodem pevná hlava a dobře zvolený přípravek; pokud je geometrie bodem součásti, je tím správným nástrojem pětiosý portál třídy ZNLM2214.
Díly, které se vejdou do krychle 600 mm a mají svůj objem, patří na vertikální obráběcí centrum. Prizmatické díly vyžadující čtyři plochy v jednom upnutí patří k a horizontální obráběcí centrum , kde třísky odpadávají z vřetena téměř samy. Velké, těžké díly, které musí zůstat upnuté, patří na portál.
Skutečnou hranicí není samotná velikost dílu, ale náklady na přesun dílu. Když doba jeřábu, uchycení a riziko přestavby pro druhé nastavení překročí cenový rozdíl mezi formáty strojů, portál vyhraje v ceně za díl.
Mezera mezi strojem, který projde přejímacím certifikátem, a strojem, který vyrábí dobré díly, je uzavřena zkušebním řezem, nikoli technickým listem. Požádejte o řez na reprezentativním obrobku, ve skutečném přípravku, se skutečným programem.
Úspěch — praktický seznam přijatelnosti
Pomáhá také nákup od výrobce, který kontroluje části řetězu, které rozhodují o tuhosti. Jiangsu Chuangjia Machinery, součást skupiny Nantong Zhongnan Intelligent Technology, vyrábí obráběcí stroje od roku 2000, počínaje přesnými povrchovými bruskami a poté se rozšířila do obráběcích center. Skupina provozuje vlastní slévárnu, plechy a lakovny na zhruba 100 000 metrech čtverečních s více než 380 zaměstnanci, včetně 30 senior inženýrů a 20 R&D inženýrů, a provozuje specializovaný výzkumný ústav brusek. Odlitky, nátěr a montáž pod jednou střechou jsou důležité, když je třeba sloup nebo lože znovu opracovat.
The řada portálových obráběcích center zahrnuje dvousloupové, těžké, řemenové a pětiosé rozvržení spolu s vertikálními, horizontálními a vrtacími a závitořeznými stroji, s publikovanými oblastmi použití v safíru, automobilovém průmyslu, nové energetice a výrobě forem.
Nastavte velikost obálky podle přípravku, nikoli podle výkresu součásti. Vyberte si rozvržení kolejnice podle toho, jak práce sedí, vřeteno z materiálu a vodicí systém z hloubky řezu. Poté podržte stavitele na pojmenované testovací metodě, laserové nebo ballbarové zprávě a zkušebním řezu na vaší vlastní třídě součástí. Dvousloupové CNC portálové obráběcí centrum zakoupené na konstrukci spíše než na jízdních číslech je to, které stále drží toleranci, když dorazí další generace dílů.

Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Lůžko má uspořádání obrácené T, stůl se pohybuje kolem (osa X), vřeteník se pohybuje nahoru a dolů (osa Y) a sloup se pohybuje tam a zpět (osa Z) a...
Viz Podrobnosti
Lůžko má uspořádání obrácené T, stůl se pohybuje kolem (osa X), vřeteník se pohybuje nahoru a dolů (osa Y) a sloup se pohybuje tam a zpět (osa Z) a...
Viz Podrobnosti
Lůžko má pozitivní T strukturu, stůl se pohybuje tam a zpět (osa Z), vřeteník se pohybuje nahoru a dolů (osa Y) a sloup se pohybuje doleva a doprav...
Viz Podrobnosti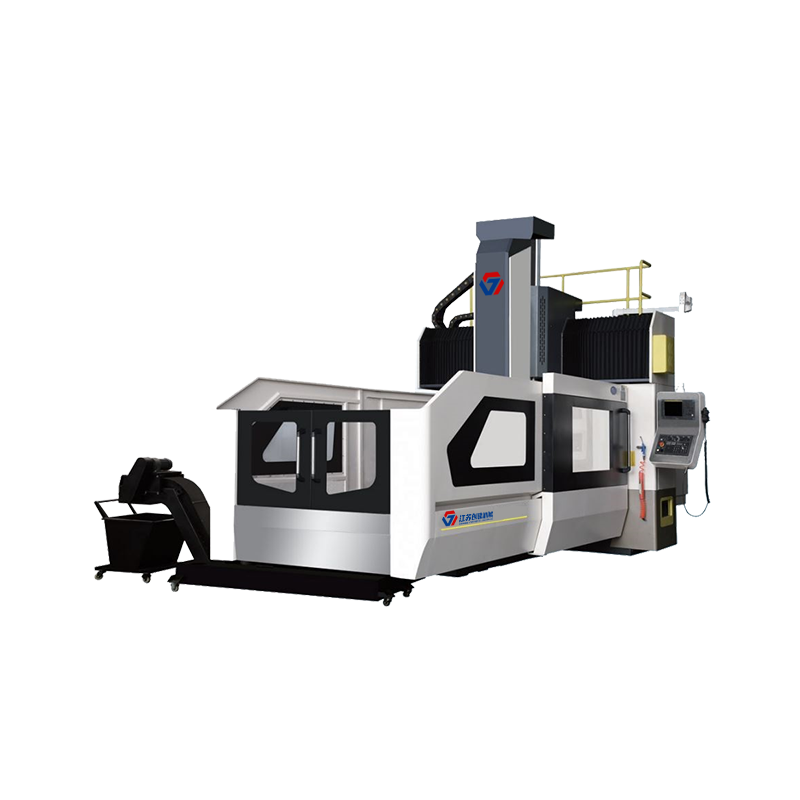
Tříosá plocha této řady portálových obráběcích center využívá vysoce výkonné válečkové lineární vedení, které se snadno udržuje, má nízký třecí odp...
Viz Podrobnosti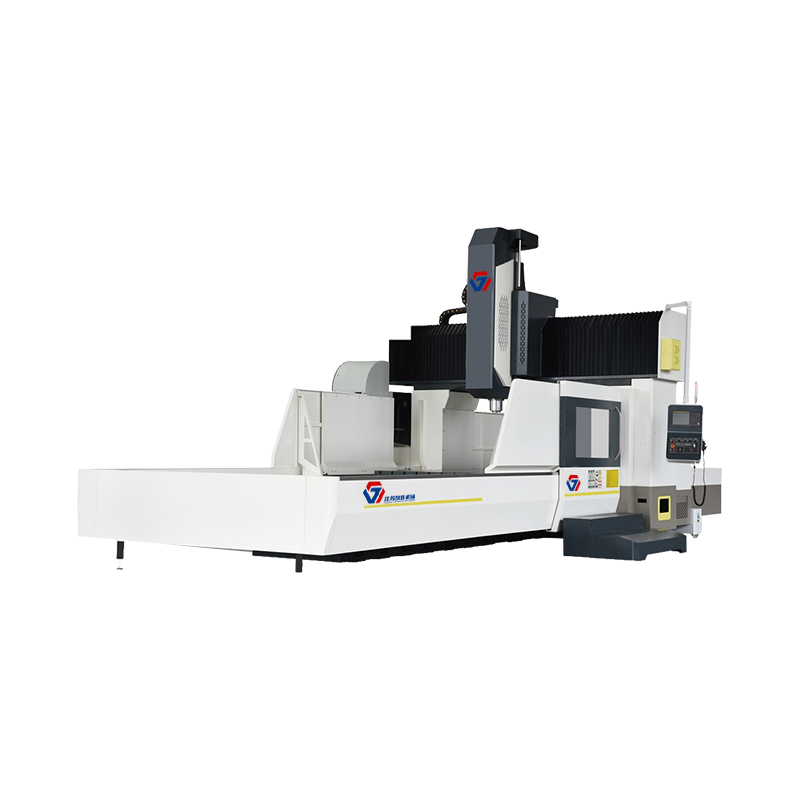
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
