 Hledat produkty
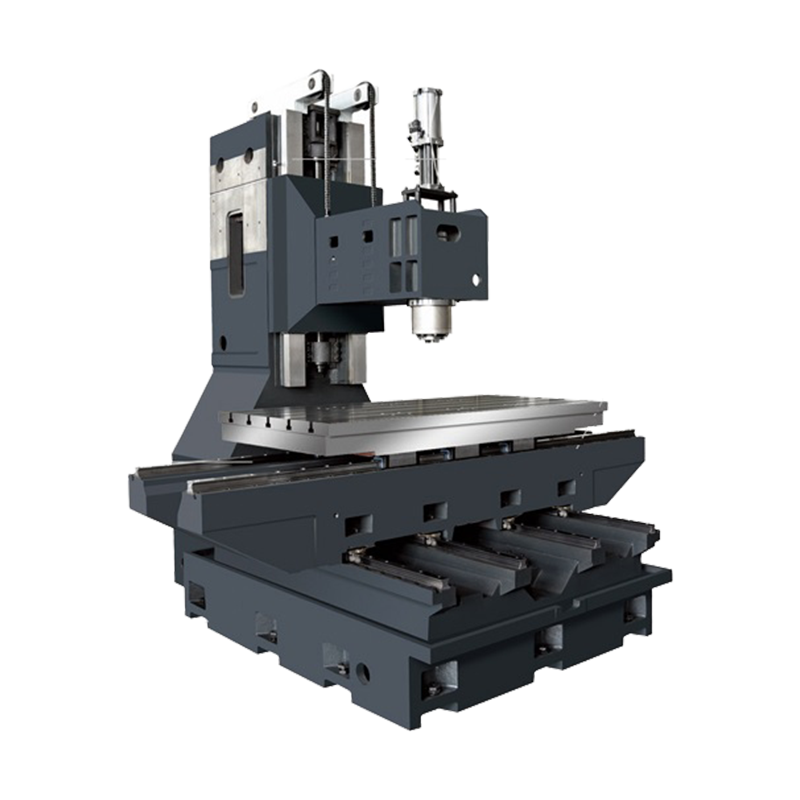
Vertikální obráběcí centrum ZN-V850
Cat:Vertikální obráběcí centrum
Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Zda se vertikální obráběcí centrum stane spolehlivým ziskovým centrem nebo jen drahým nosičem vřetena, závisí na tom, kde bude pracovat. Samotný stroj je neutrální; aplikace tomu dává účel. CNC vertikální obráběcí centra jsou nyní běžné ve výrobě forem a zápustek, automobilovém průmyslu, letectví, nové energetice a přesném strojírenství – ale každá z těchto oblastí tlačí vřeteno, měnič nástrojů a pracovní stůl jiným směrem.
Mnoho kupujících nejprve porovná zdvih, rychlost vřetena a cenu a poté se rozhodne o pracovní zátěži. Pro vertikální obráběcí centrum tato zakázka obvykle produkuje buď přehnaně specifikovaný stroj, nebo stroj, který nikdy zcela neodpovídá svému hlavnímu úkolu. Lepší posloupnost je definovat rodinu součástí, prostudovat dominantní řezné podmínky a odtud vybrat rozsah vřetena, požadavky na tlumení, velikost stolu, třískové řízení a kapacitu zásobníku.
Vertikální rozvržení vřetena funguje dobře pro středně velké prizmatické součásti s mnoha funkcemi: frézované plochy, vrtané vzory, závitové otvory a tvarované obrysy. Protože gravitace odtahuje třísku od nástroje, je ochrana a doprava třísek jednodušší než na horizontálním vřetenu. Skutečnou otázkou je, zda specifikace stroje odpovídá výrobnímu rytmu dílny. Dávkové vzory, rozmanitost nástrojů na zakázku a typ materiálu ovlivňují toto rozhodnutí více než jediné číslo výkonu v brožuře.
Po spolupráci se stovkami obráběcích dílen jeden rozdíl převažuje nad každou specifikací brožury: kupující, kteří začínají s výkresem součásti, zůstávají klidní; kupující, kteří začínají s vřetenovou křivkou, nakonec racionalizují kompromis.
Práce s formami a zápustkami zůstávají jednou z nejsilnějších oblastí použití vertikálních obráběcích center. Vstřikovací formy, formy pro tlakové lití, lisovací nástroje a elektrody sdílejí geometrii, která upřednostňuje vertikální vřeteno: hluboká žebra, ostré rohy a tvarované povrchy, které vyžadují hladkou interpolaci a vysokou opakovatelnost. V tomto prostředí stroj zřídka běží na maximální úběr kovu; pracovní zátěž spočívá v přesnosti držení během dlouhých, částečně bezobslužných cyklů a opakovaných mělkých průchodů.
Mnoho lisoven pracuje s tolerancí dokončování kolem ±0,005–0,01 mm a očekává, že odchylka zůstane stabilní, když se stroj zahřeje. To je důvod, proč tuhost odlitku, vysoce přesné kuličkové šrouby a tepelné chování lépe předpovídají výkon než maximální otáčky vřetena. Pokud stroj tyto vlastnosti postrádá, projeví se příznaky jako stínové čáry, zvlnění a nekonzistentní definice břitu v kalené nástrojové oceli.
Mezi typické aplikace forem na VMC patří:
 Vertikální obráběcí centrum ZN-L1165 pro flexibilní obrábění automobilů Toto vertikální obráběcí centrum je vhodné pro prototypy a díly malých až středních sérií, jako jsou brzdové třmeny a ovládací ramena. Jeho tuhá konstrukce a rychlé vřeteno podporují smíšené řezání, vrtání a závitování běžné v automobilové výrobě. Zobrazit produkt →
| Aplikace | Typický materiál | Zaměření klíčového stroje |
|---|---|---|
| Plastová dutina formy | P20, S136, NAK80 | Hladké tvarování, tepelná stabilita |
| Forma pro tlakové lití | typy H13 | Tuhost, tlumení vibrací |
| Razítkovací nástroj | Kalená nástrojová ocel | Odolnost proti opotřebení, opakovatelné polohování |
| Elektroda | Grafit, měď | Ochrana proti prachu, čisté vřeteno |
Automobilová výroba je často spojena s vyhrazenými přepravními linkami; v praxi se velká část obrábění děje flexibilně. Vertikální obráběcí centrum je standardní odpovědí na prototypy, zkušební série a díly malých až středních sérií, které neospravedlňují vyhrazenou linku. Typickými obrobky jsou brzdové třmeny, klouby řízení, ramena náprav, tělesa ventilů, skříně převodovek a skříně elektromotorů.
Dominantní řezné podmínky v automobilovém průmyslu jsou smíšené: přerušované řezy do litiny nebo hliníku plus časté vrtání, závitování a drážkování. Tato kombinace vyvíjí tlak na zrychlení vřetena, tuhou přesnost závitování a proplachování třísek. Doba cyklu je hlavním ekonomickým hnacím motorem, takže zrychlení a rychlost výměny nástroje jsou důležitější než absolutní výkon vřetena.
Na straně elektrického vozidla stejná svislá platforma opracovává koncové kryty motorů, skříně měničů, přípojnice a desky vodního chlazení. Tyto díly se mění mezi krátkými hliníkovými bloky a dlouhými, mělkými deskami v jednom nastavení, takže pevný pracovní stůl s flexibilním upínáním se stává nezbytným.
Letectví a kosmonautika je často spojena s velkými pětiosými portálovými stroji, ale velká část výroby letadel zahrnuje detailní díly: držáky, kování, podlahové desky, distanční bloky a konstrukční prvky, které se pohodlně vejdou na stůl vertikálního obráběcího centra. Velikosti dávek jsou mírné, materiálové náklady vysoké a rozměrová sledovatelnost je zásadní – takže spolehlivost obrábění má tendenci převažovat nad čistou rychlostí.
Tenkostěnné geometrie jsou nejvýraznější výzvou. Obrobek se pod řezným tlakem vychyluje, což způsobuje kolísání tloušťky a chvění. VMC pomáhá, když může přijímat vakuové přípravky a pomocnou podporu zespodu a když vřeteno nabízí stabilní točivý moment při nízkých otáčkách pro dokončovací průchody. Hliníkové slitiny také produkují dlouhé, vláknité třísky, které se musí lámat a odvádět, jinak se sníží kvalita povrchu a životnost nástroje.
Nový energetický sektor výrazně rozšířil aplikační mapu vertikálního obráběcího centra. Bateriové přihrádky, koncové desky modulů, přípojnice, desky chlazení kapalinou, nabíjecí stanice a kryty ovladačů patří do rodiny velkých plochých hliníkových dílů, které může vertikální platforma efektivně zpracovat.
Tomuto materiálovému toku dominuje hliníková slitina a měď. Oba jsou měkčí než ocel, ale lepí, takže kontrola třísek a čistota povrchu se stávají kritickými. U dílů souvisejících s baterií představují kovové úlomky vážné riziko kvality. Stroj potřebuje silný průtok chladicí kapaliny, dobře navržené šrouby na třísky a snadný přístup do pracovní zóny pro čištění.
Velikost pracovního stolu a nosnost jsou rozhodující, když jsou díly dlouhé a tenké. Stůl v rozsahu 1 200–1 500 mm umožňuje upnutí dvou nebo tří součástí v jednom nastavení, což zkracuje dobu nečinnosti a udržuje konzistentní kvalitu od jednoho obrobku k druhému.
 Vertikální obráběcí centrum ZN-L1580 pro obrábění křehkých materiálů Díky delšímu pracovnímu stolu a tuhé konstrukci je toto centrum vhodné pro obrábění safíru, keramiky a kompozitů. Udržuje stabilitu při nižších rychlostech pro kontrolu mělkých řezů a zabraňuje vylamování hran. Zobrazit produkt →
Kromě hlavních oborů výrobci stále častěji používají vertikální obráběcí centra pro méně zřejmé aplikace. Safír, keramika, kompozity z uhlíkových vláken a další křehké materiály jsou obráběny na vertikální platformě s diamantem potaženými nástroji a utěsněnými vřeteny, které chrání ložiska před abrazivním prachem. Stroj musí zůstat tuhý při nižších otáčkách, protože křehké materiály potřebují malou hloubku řezu a řízené posuvy, aby se zabránilo vylamování hran.
Všeobecné přesné strojírenství zůstává nejširší oblastí použití: čerpadla, ventily, převodovky, příruby, přípravky, přípravky a jednorázové náhradní díly. V případě dílny může jeden VMC obsloužit pět různých odvětví za jediný týden. Tato flexibilita závisí na třech funkcích: automatické výměně nástrojů s dostatečnou kapacitou, systému upínání obrobku, který lze rychle překonfigurovat, a ovládání, které zjednodušuje rutiny snímání a nastavování nástrojů.
Jakmile je pole aplikace jasné, proces výběru se zjednoduší. Níže uvedená tabulka shrnuje typické priority strojů, které různá průmyslová odvětví umisťují na stejnou vertikální platformu.
| Aplikace field | Rozsah otáček vřetena | Priorita klíčového stroje |
|---|---|---|
| Plesni a zemři | 8 000–12 000 ot./min | Přesnost tvaru, tuhost, tepelná stabilita |
| Automobilové díly | 12 000–15 000 ot./min | Rychlé ATC, rychlé zrychlení, tuhé odpichy |
| Letecké detaily | 10 000–15 000 ot./min | Pětiosá varianta, řízení chladicí kapaliny |
| Nová energie | 10 000–15 000 ot./min | Odvod třísek, velká kapacita stolu |
| Obchody s pracovními příležitostmi / obecně | 10 000–12 000 otáček za minutu | Flexibilita, rychlé nastavení, spolehlivé ATC |
Existuje také konstrukční volba mezi vertikálním a horizontálním obráběním. U prizmatických dílů, které vyžadují práci na několika plochách, představuje horizontální stroj novou plochu s každým indexem, a proto jej výrobci objemů často preferují. Pro jednotvárnou práci, hluboké kapsy a časté změny jsou obvykle lepším kompromisem dostupnost a kompaktní půdorys vertikálního stroje. The srovnání horizontálního vs. vertikálního obráběcího centra vysvětluje rozdíl v denních provozních podmínkách.
Oblasti použití vertikálního obráběcího centra CNC nejsou marketingovým seznamem; jsou kontrolním seznamem očekávání. Stroj musí absorbovat řezné síly, držet toleranci, odvádět třísky a odpovídat velikosti šarže, které vaše dílna skutečně čelí. Tím, že začnete s aplikací, necháte návrh stroje pracovat za vás. Když je VMC vybrán tímto způsobem, stává se jedním z nejuniverzálnějších a nejspolehlivějších zařízení v závodě.

Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Vrtací a závitořezné centrum ZN-T8 má snadnou ovladatelnost, vysokou spolehlivost, ultravysoký nákladový výkon, používá se hlavně v obecném průmysl...
Viz Podrobnosti
Vrtací a závitovací centrum ZN-T20 má snadnou ovladatelnost, vysokou spolehlivost, ultravysoký nákladový výkon, používá se hlavně v obecném průmysl...
Viz Podrobnosti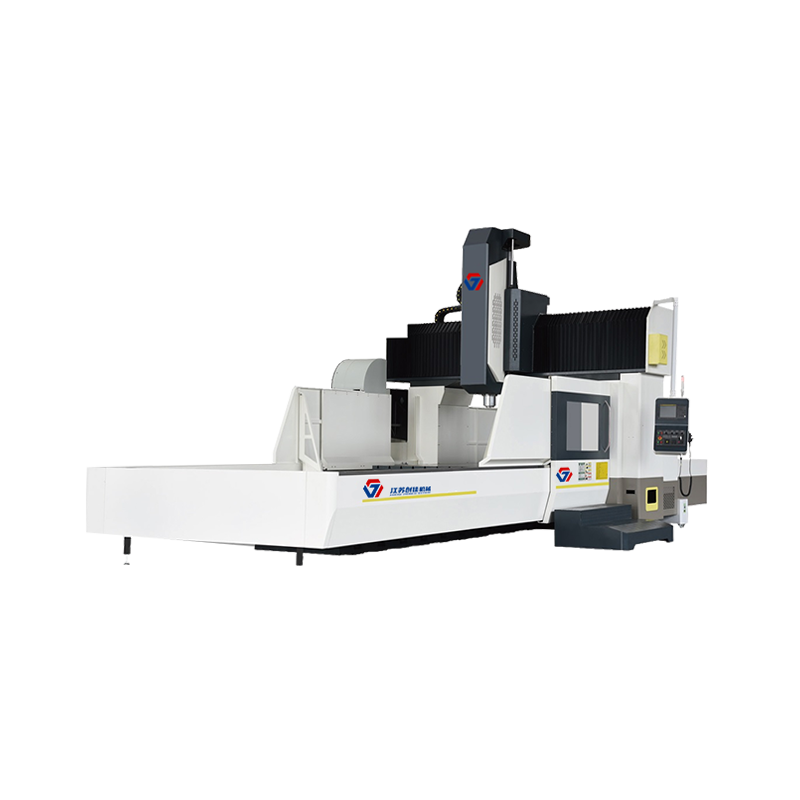
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti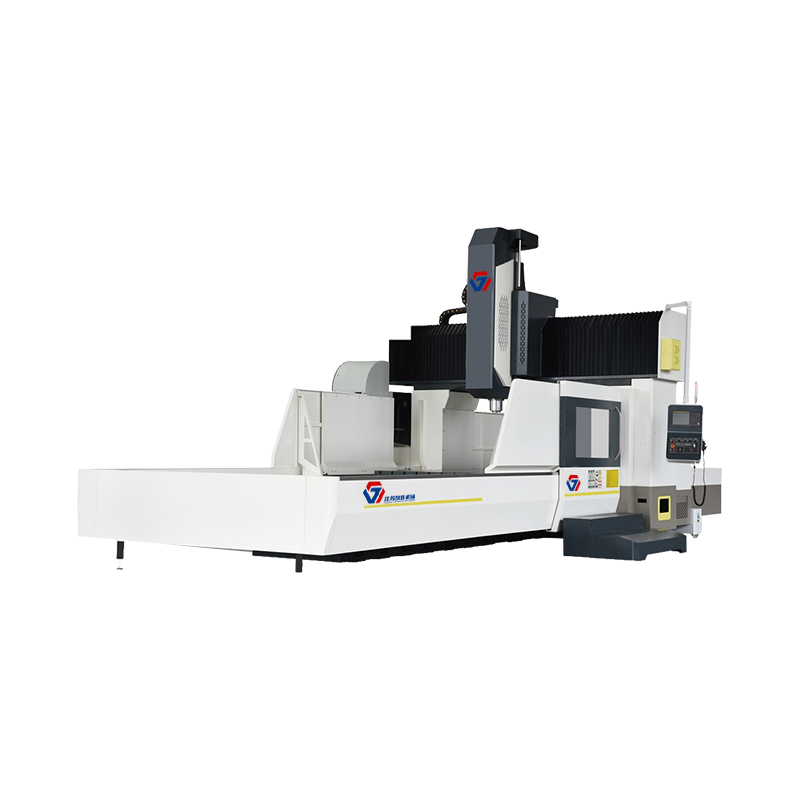
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti
Vysoce přesná/vysokorychlostní/snadno ovladatelná CNC povrchová bruska Hydraulický systém osy X/osy YZ/CNC. Křížová kluzná konstrukce, dvojitá V ko...
Viz Podrobnosti
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
