 Hledat produkty
Vertikální obráběcí centrum ZN-V855
Cat:Vertikální obráběcí centrum
Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Když se obrobek již pohodlně nevejde na typické vertikální obráběcí centrum, strojírny obvykle začnou porovnávat portálové vybavení. Velké základny forem, rámy strojů a těžké konstrukční díly vyžadují více než jen větší stůl: potřebují rám stroje, který zvládne velikost, hmotnost a řezné síly bez ztráty přesnosti. CNC portálové obráběcí centrum to řeší tak, že podepírá vřeteno na konstrukci mostu, zatímco obrobek zůstává na velkém stole pod ním. Výsledkem je, že stroj může frézovat, vrtat, závitovat a vrtat velké díly v jediném nastavení s tuhostí, kterou velikost dílu vyžaduje.
Než si nějaké vyberete, pomůže vám porozumět tomu, co portálové obráběcí centrum vlastně je, jak struktura funguje a jaké konfigurace se nejlépe hodí pro kterou práci.
CNC portálové obráběcí centrum je počítačem řízený obráběcí stroj postavený kolem portálového rámu: dva svislé sloupy podpírají vodorovný příčný nosník, který překlenuje pracovní stůl. Hlava vřetena se pohybuje podél příčného nosníku pro pohyb v ose Y a stoupá a klesá pro pohyb v ose Z, zatímco pohyb v ose X může pocházet buď ze stolu, který se pohybuje pod portálem, nebo z portálu pohybujícího se nad stacionárním stolem.
Toto uspořádání se zásadně liší od vertikálního obráběcího centra, kde je vřeteno neseno pohyblivým sloupem za stolem. U portálového stroje procházejí řezné síly přímo přes příčník a sloupy do podlahy, což dává konstrukci vysokou statickou a dynamickou tuhost. Tato tuhost je důležitá při obrábění velkých ocelových dílů, hlubokých dutin nebo tvrdých materiálů, protože průhyb je nepřítelem přesnosti a povrchové úpravy.
Tento termín zahrnuje širokou rodinu strojů. Můžete také vidět názvy jako portálové frézy, mostová obráběcí centra nebo dvousloupová obráběcí centra. Všechny sdílejí stejný základní princip: vřeteno je podepřeno shora a obrobek je umístěn pod ním.
V portálovém obráběcím centru s pevným stolem je obrobek upnut ke stolu a během obrábění zůstává na místě. Příčný nosník se pohybuje v X, sedlo se pohybuje přes příčník v Y a hlava vřetena se pohybuje v Z. Tato konstrukce vyhovuje velmi těžkým dílům, protože pohyb mnohatunového obrobku není ani rychlý, ani přesný.
V provedení s pohyblivým stolem zůstává konstrukce portálu pevná a stůl se pohybuje v X. Tato konfigurace se často používá pro kratší a lehčí obrobky, kde pohyb stolu poskytuje lepší přístupnost a jednodušší odstraňování třísek. Konstrukce pohyblivých sloupů jdou ještě o krok dále: celá sestava sloupu a příčného nosníku se pohybuje podél lože stroje, což je praktické u extra dlouhých dílů, jako jsou kolejnice, rámy a konstrukční profily.
Výměna nástrojů je řešena automatickým výměníkem nástrojů (ATC). Stroj vrátí aktuální nástroj do zásobníku, zvedne další nástroj a pokračuje v řezání bez zásahu obsluhy, takže dlouhý program dokáže obrobit velkou část od začátku do konce. V pětiosých konfiguracích se může stůl otáčet a naklánět, nebo samotná vřetenová hlava obsahuje rotační osy, což umožňuje nástroji dosáhnout složených úhlů, které jsou nezbytné pro hluboké formy a složité letecké součásti.
Portálová obráběcí centra nejsou jedinou konfigurací. Jakmile budete vědět, co hledat, můžete přizpůsobit design skutečnému obrobku a procesu.
Stroje s pevným stolem udržují díl v klidu a pohybují portálem. To je výhodné, když je obrobek velmi těžký nebo když jeho velikost ztěžuje pohyb stolu. Stroje s pohyblivým stolem pohybují součástí v X a jsou obvykle kompaktnější, což snižuje podlahovou plochu a náklady. Stroje s pohyblivými sloupy nesou celý portál podél lože stroje, což maximalizuje pracovní obálku pro dlouhé komponenty.
Dvousloupové stroje využívají dva svislé sloupy spojené tuhým příčníkem. Čím větší je rozpětí příčného nosníku, tím důležitější je jeho konstrukce, protože dlouhý nosník se může vychýlit vlastní vahou a řezným zatížením. Dobře žebrovaný odlitek s předepjatými vedeními udržuje osu Y přesnou v celé šířce. Pro široké plechy a těžké rámy, a Dvousloupové portálové obráběcí centrum ZNLM8030 rozkládá zatížení symetricky a poskytuje stabilitu, kterou takové díly vyžadují.
Základní modely umísťují vřeteno do X, Y a Z a obrábějí ploché nebo prizmatické prvky. 3 2 obrábění přidává indexovatelný otočný stůl nebo hlavu, takže díl lze naklánět do složených úhlů, což snižuje nastavování a zlepšuje přístup k nástroji. Plně pětiosé stroje pohybují rotačními osami současně s lineárními osami, což je vyžadováno u tvarovaných ploch.
Modely pro velké zatížení používají větší vřetena, širší vodicí dráhy a vyztužené odlitky pro udržení hlubokých řezů do oceli a litiny. Vysokorychlostní verze vyměňují určitý řezný moment za vyšší otáčky vřetena a vysoké rychlosti posuvu, což vyhovuje obrábění hliníku a dokončovacím průchodům.
Portálová obráběcí centra nejsou omezena na jednu operaci. Se správným nástrojovým a řídicím systémem může jeden stroj provádět čelní frézování, profilové frézování, vrtání, závitování, vyvrtávání, vystružování a s pětiosou interpolací i 3D obrábění kontur. Mezi typické obrobky patří velké základny forem, nástroje pro karosérie automobilů, součásti energetických zařízení, konstrukce obráběcích strojů a konstrukční části leteckého průmyslu.
V mnoha případech portálový stroj nahradí několik menších strojů, protože dokáže zpracovat celý obal dílu bez přemísťování. To zkracuje dobu manipulace a zabraňuje chybám nastavení, které se hromadí při přenášení obrobku mezi operacemi.
Pokud součást obsahuje vytvarované povrchy, je praktickou cestou pětiosý stroj. The ZNLM2214 5osé portálové obráběcí centrum spáruje 1,4metrový příčný nosník s rotačními osami, což umožňuje vřetenu dosáhnout složených úhlů při jednom upnutí. Tento přístup zkracuje dobu cyklu a zlepšuje konzistenci na složitých součástech.
Chcete-li se rozhodnout, zda portálový stroj stojí za investici, porovnejte jej s dalšími dvěma běžnými konfiguracemi obráběcích center.
| Funkce | Portálové obráběcí centrum | Vertikální obráběcí centrum | Horizontální obráběcí centrum |
|---|---|---|---|
| Rámová struktura | Horní portál: dva sloupy plus příčný nosník | C-rám s jedním sloupkem | C-rám s horizontálním vřetenem |
| Velikost obrobku | Střední až velmi velké a těžké | Malé až střední | Střední, krabicovité díly |
| Orientace vřetena | Vertikální u většiny modelů | Vertikální | Horizontální |
| Tuhost při těžkých řezech | Vysoká | Mírný | Vysoká |
| Nejlepší pro | Základy forem, rámy, dlouhé konstrukční díly | Všeobecné přesné díly | Víceplošné obrábění krabicových dílů |
| Efektivita nastavení pro velké díly | Výborně | Omezeno velikostí stolu | Omezeno velikostí palety |
Vertikální obráběcí centra zůstávají výchozím nastavením pro kompaktní díly, kde záleží na menších rozměrech a nižších investičních nákladech. Horizontální obráběcí centra vynikají při obrábění více ploch dílu ve tvaru krychle, protože díl lze indexovat na otočném stole. Portálová obráběcí centra převezmou práci tam, kde díly nesedí nebo jsou příliš těžké na to, aby se mohly bezpečně pohybovat na jiných strojích. Pokud se rozhodujete mezi vertikálním strojem a portálovým strojem, náš dřívější článek o rozdíl mezi horizontálními a vertikálními obráběcími centry hlouběji vysvětluje variace os a rozložení.
Výběr začíná u obrobku, nikoli u stroje. Před porovnáním specifikací definujte obal součásti, hmotnost, materiál a požadované operace.
Pro náročné obrobky s agresivními řeznými podmínkami je zesílený rám nesmlouvavý. The Portálové obráběcí centrum pro velké zatížení ZNLM4025 používá těžší příčnou a sloupovou konstrukci pro udržení hlubokých řezů ve velkých součástech bez ztráty geometrické stability.
Zohledněte také celkové náklady na vlastnictví. Portálový stroj stojí více než stejně specifikované vertikální obráběcí centrum, ale může eliminovat vícenásobné nastavování, omezit ruční manipulaci a přinést práci s velkými díly přímo ve firmě, což mění výpočet návratnosti investice.
Portálová konstrukce je jen tak dobrá jako odlitek a montáž za ní. Rám bez řádného vnitřního žebrování se při velkém zatížení prohýbá a tím trpí přesnost celého systému. Proto jsou seriózní portálová obráběcí centra stavěna z dobře vyzrálých litinových nebo ocelových svařenců s těžkými průřezy a tepelně stabilními uloženími vodicích drah.
Při hodnocení dodavatele se zeptejte, jak velká část výrobního procesu se provádí interně. Výrobce, který ovládá vlastní slévárnu, obrábění a montáž, může od začátku řídit kvalitu lože, sloupů a příčného nosníku a může pružněji reagovat na zakázkové požadavky. V praxi se tyto kontroly projevují ve stabilitě stroje při zatížení, konzistenci hotových dílů a spolehlivosti harmonogramů dodávek.
CNC portálové obráběcí centrum je správnou volbou, když jsou obrobky příliš velké, příliš těžké nebo příliš složité pro standardní obráběcí centrum. Jeho horní rám poskytuje tuhost a stabilitu potřebnou pro přesné obrábění velkých dílů a pětiosé možnosti umožňují obrábění složitých geometrií v jednom nastavení.
Začněte proces výběru s jasnou definicí obálky součásti, hmotnosti, procesů a cílů přesnosti. Pak si vyberte mezi kompaktním strojem s pohyblivým stolem, modelem s pevným stolem pro těžký provoz a pětiosou konfigurací na základě těchto požadavků. Nakonec porovnejte dodavatele se zaměřením na strukturu, kvalitu vedení a výrobní kapacitu, protože tyto faktory určují, jak dobře stroj drží své specifikace během let provozu.

Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti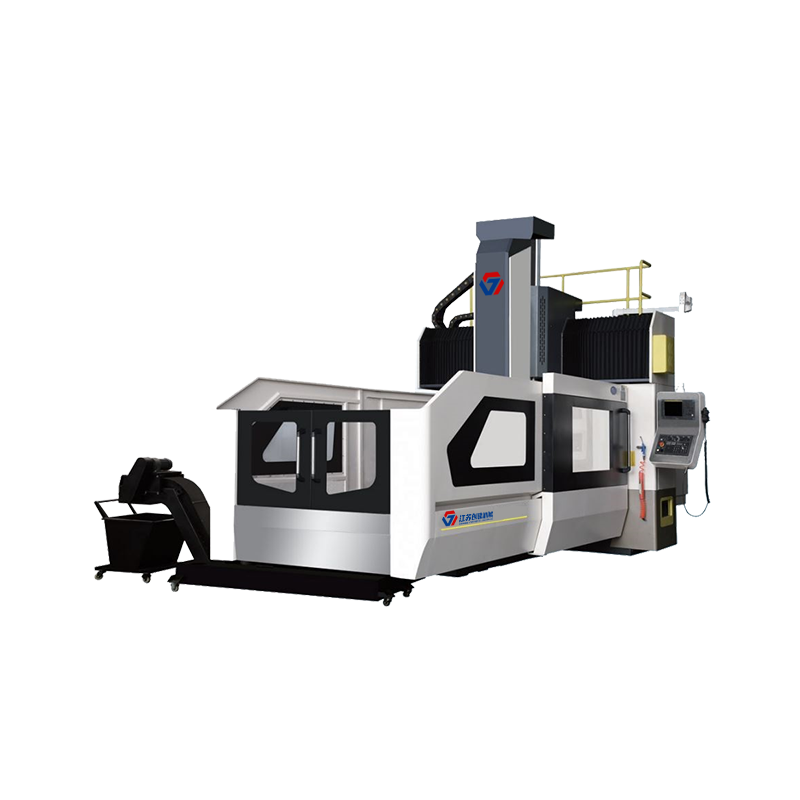
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti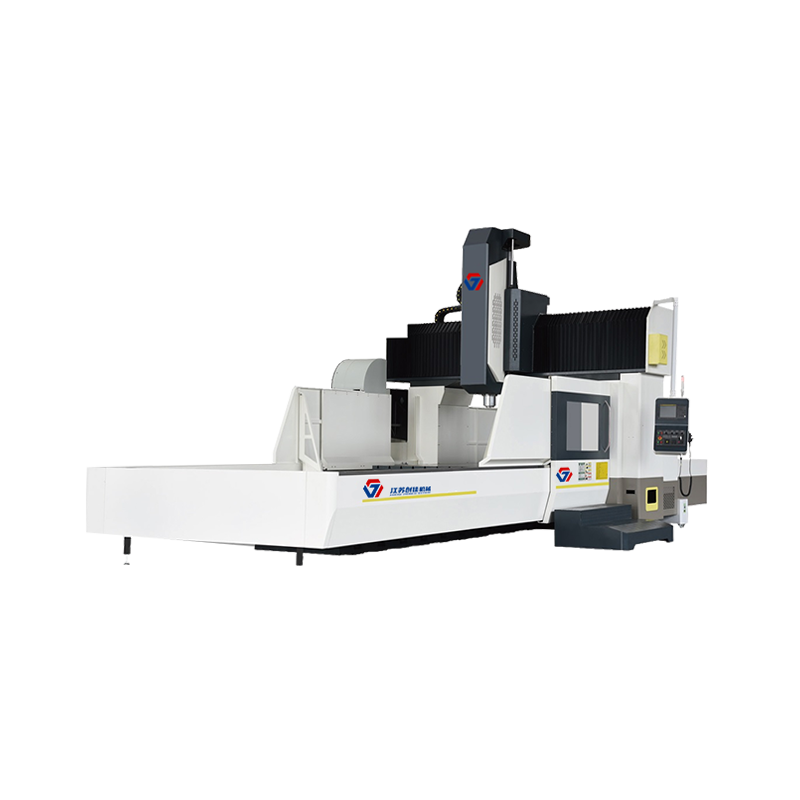
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti
Obráběcí stroje jsou vhodné především pro přesné broušení různých kovových materiálů, jako je rovinný, stupňovitý a specifický tvar, a je široce po...
Viz Podrobnosti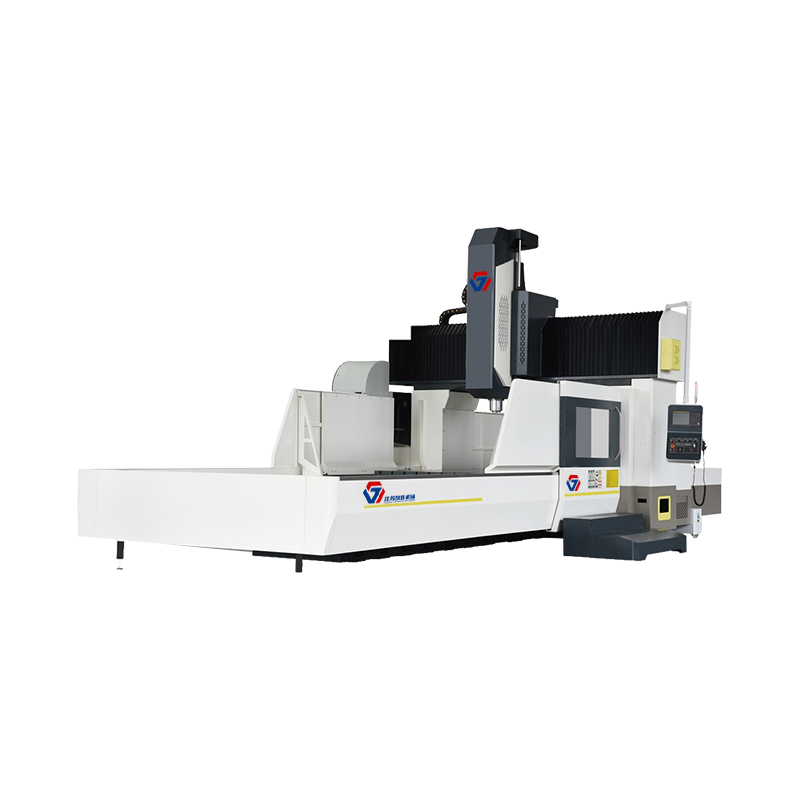
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
