 Hledat produkty
Vertikální obráběcí centrum ZN-V1160
Cat:Vertikální obráběcí centrum
Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
The CNC portálové obráběcí centrum nabízí podstatně více možností automatizace než portálová frézka. Zatímco oba sdílejí podobný konstrukční rám, portálové obráběcí centrum integruje CNC řízení s uzavřenou smyčkou, automatickou výměnu nástrojů, paletové systémy a kompenzaci chyb v reálném čase – funkce, které umožňují nepřetržité, bezobslužné výrobní směny. Naproti tomu portálová frézka obvykle spoléhá na ruční výměnu nástrojů, omezenou interpolaci os a zásahy operátora, takže není vhodná pro výrobní prostředí s omezeným provozem.
Na první pohled vypadají portálová frézka a CNC portálové obráběcí centrum téměř identicky: oba mají portálový rám ve stylu mostu, který se rozkládá nad pracovním stolem. Jejich řídicí architektura a integrace automatizace se však zásadně liší.
Portálová fréza je primárně určena pro těžký úběr materiálu se základním 3osým řízením. Přítomnost operátora je nutná pro výměnu nástrojů, nastavení obrobku a monitorování procesu. Pro srovnání, CNC portálové obráběcí centrum je od základu navrženo pro vysoce přesné, víceoperační obrábění s minimálním zásahem člověka. CNC systém koordinuje všechny osy současně, spravuje údaje o životnosti nástroje, sleduje zatížení vřetena a spouští alarmy nebo automatické opravy v reálném čase.
Jednou z definujících výhod CNC portálového obráběcího centra oproti portálové frézce je jeho podpora 5osá simultánní interpolace . To znamená, že stroj může naklánět a otáčet hlavu vřetena při pohybu v osách X, Y a Z – což umožňuje obrábění složitých tvarovaných povrchů, jako jsou konstrukce leteckých turbín, velké automobilové formy a listy lodních vrtulí, s jediným nastavením.
Portálové frézky jsou obvykle omezeny na 3osý provoz. Dosažení stejné komplexní geometrie vyžaduje vícenásobné nastavení, přemístění a ruční přefixování – každý krok zavádí kumulativní polohovou chybu a zabírá značné množství času operátora.
Portálová frézka vyžaduje ruční výměnu nástrojů, což často zcela zastaví výrobu. A CNC obráběcí centrum vybavený ATC může uložit 24 až 120 nástrojů v karuselovém nebo řetězovém zásobníku a provádět výměnu nástrojů za pouhých 3–6 sekund bez zásahu obsluhy.
V typickém scénáři bezobslužné noční směny může CNC portálové obráběcí centrum provádět hrubovací, polodokončovací a dokončovací operace sekvenčně – automaticky vybírá správný nástroj, aplikuje naprogramované řezné parametry a zaznamenává údaje o opotřebení nástroje – to vše bez jediného ručního zásahu.
Moderní CNC portálová obráběcí centra integrují správu životnosti nástroje přímo do řídicí jednotky CNC. Když nástroj dosáhne svého přednastaveného časového limitu řezu nebo zatížení vřetena překročí definovanou prahovou hodnotu, systém automaticky nahradí sesterský nástroj ze zásobníku. To zabraňuje zlomení nástroje uprostřed cyklu – kritická funkce pro bezobslužnou výrobu.
Portálové frézky používají pevný pracovní stůl. Nakládání a vyjímání obrobku vyžaduje zastavení stroje, což stojí drahocenný čas vřetena. CNC portálové obráběcí centrum konfigurované s Automatický měnič palet (APC) umožňuje obrábět jednu paletu, zatímco do druhé je nakládán nový obrobek – efektivně eliminuje prostoje při seřizování.
Ve velkoobjemových výrobních prostředích může tato dvoupaletová nebo vícepaletová konfigurace zvýšit efektivní využití vřetena ze zhruba 50–60 % (ruční plnění) na více než 85 % , přímo zlepšuje výkon za směnu.
Bezobslužná výroba je životaschopná pouze v případě, že stroj může samočinně korigovat odchylky bez dohledu operátora. CNC portálové obráběcí centrum toho dosahuje prostřednictvím několika integrovaných kompenzačních systémů, které nejsou k dispozici na standardních portálových frézkách:
Portálové frézky obecně postrádají tyto kompenzační vrstvy, což znamená, že teplotní posun nebo geometrické chyby se hromadí nezjištěně, dokud není provedena kontrola kvality – často až po poškození.
| Funkce | CNC portálové obráběcí centrum | Portálová frézka |
|---|---|---|
| Řízení osy | 3–5osá simultánní interpolace | Obvykle pouze 3osé |
| Výměna nástroje | Automaticky (ATC), 3–6 sec | Manuální, 5–15 min |
| Paletový systém | APC k dispozici (duální/více paletové) | Pouze pevný stůl |
| Tepelná kompenzace | V reálném čase, řízené senzory | Není k dispozici |
| Průběžné sondování | Integrované měření na stroji | Vyžaduje se souřadnicový měřicí stroj mimo stroj |
| Bezpilotní výroba | Plně schopný (přepínání světel) | Vyžaduje přítomnost operátora |
| Řízení životnosti nástrojů | CNC integrovaná podpora sesterských nástrojů | Ruční sledování |
| Připojení k síti / DNC | Plná integrace DNC, IoT, MES | Omezené nebo žádné |
CNC obráběcí centrum je navrženo tak, aby fungovalo v rámci propojeného výrobního ekosystému. Prostřednictvím sítě Direct Numerical Control (DNC) může stroj přijímat aktualizované NC programy z centrálního serveru, hlásit stav obrábění a synchronizovat se s platformami Manufacturing Execution Systems (MES) nebo ERP.
Moderní CNC portálová obráběcí centra podporují průmyslové komunikační protokoly, jako je OPC-UA, MTConnect a Ethernet/IP – umožňují sběr dat v reálném čase o zatížení vřetena, poloze osy, průtoku chladicí kapaliny a stavu alarmů. Tato data se vkládají do platforem prediktivní údržby, které mohou signalizovat potenciální poruchy dříve, než způsobí neplánované odstávky.
Portálové frézky jsou obvykle samostatné stroje bez digitálního připojení. Jakákoli výrobní data musí být zaznamenávána ručně, což je činí nekompatibilními s architekturami smart factory nebo Industry 4.0.
CNC portálové obráběcí centrum lze integrovat do flexibilního výrobního systému (FMS) spolu s nakládacími roboty, dopravníkovými systémy a automatizovanými kontrolními stanicemi. Řídicí jednotka CNC stroje komunikuje s řídicí jednotkou buňky za účelem koordinace toku obrobku, požadavků na nástroje a zpětné vazby kvality – tvoří plně automatizovanou výrobní smyčku.
Například při výrobě konstrukčních součástí pro letectví a kosmonautiku lze CNC portálové obráběcí centrum spárovat s robotickým nakládacím systémem schopným manipulovat s obrobky o hmotnosti až 5 000 kg, což umožňuje jediné buňce zpracovávat více čísel dílů během víkendové směny bez obsluhy – scénář zcela přesahující možnosti portálové frézky.
Přes svá omezení v automatizaci zůstává portálová frézka platnou volbou ve specifických scénářích:
Pro jakoukoli operaci zaměřenou na snížení mzdových nákladů, vyšší přesnost, víceoperační obrábění nebo integraci do chytré výrobní linky CNC portálové obráběcí centrum je jednoznačně nejlepší investicí. Mezera v automatizaci mezi těmito dvěma typy strojů není marginální – představuje zásadní rozdíl ve výrobní filozofii a kapacitě.

Tato řada obráběcích center je upevněna v jednosloupovém tvaru A, mobilní konstrukce pracovního stolu, vysoká tuhost základních dílů, lehkost pohyb...
Viz Podrobnosti
Lůžko má uspořádání obrácené T, stůl se pohybuje kolem (osa X), vřeteník se pohybuje nahoru a dolů (osa Y) a sloup se pohybuje tam a zpět (osa Z) a...
Viz Podrobnosti
Lůžko má pozitivní T strukturu, stůl se pohybuje tam a zpět (osa Z), vřeteník se pohybuje nahoru a dolů (osa Y) a sloup se pohybuje doleva a doprav...
Viz Podrobnosti
Vrtací a závitořezné centrum ZN-T8 má snadnou ovladatelnost, vysokou spolehlivost, ultravysoký nákladový výkon, používá se hlavně v obecném průmysl...
Viz Podrobnosti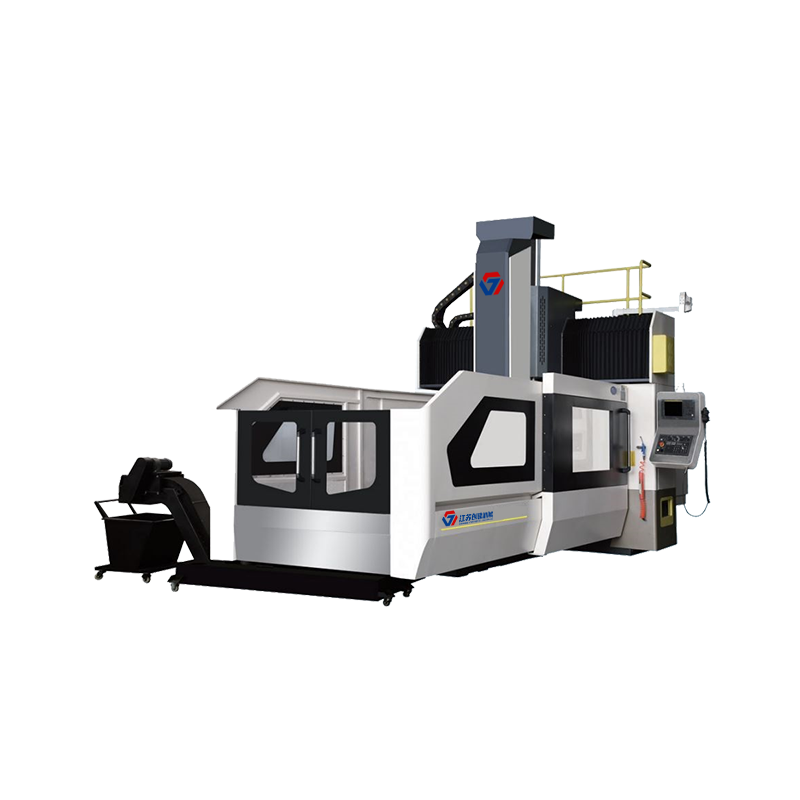
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti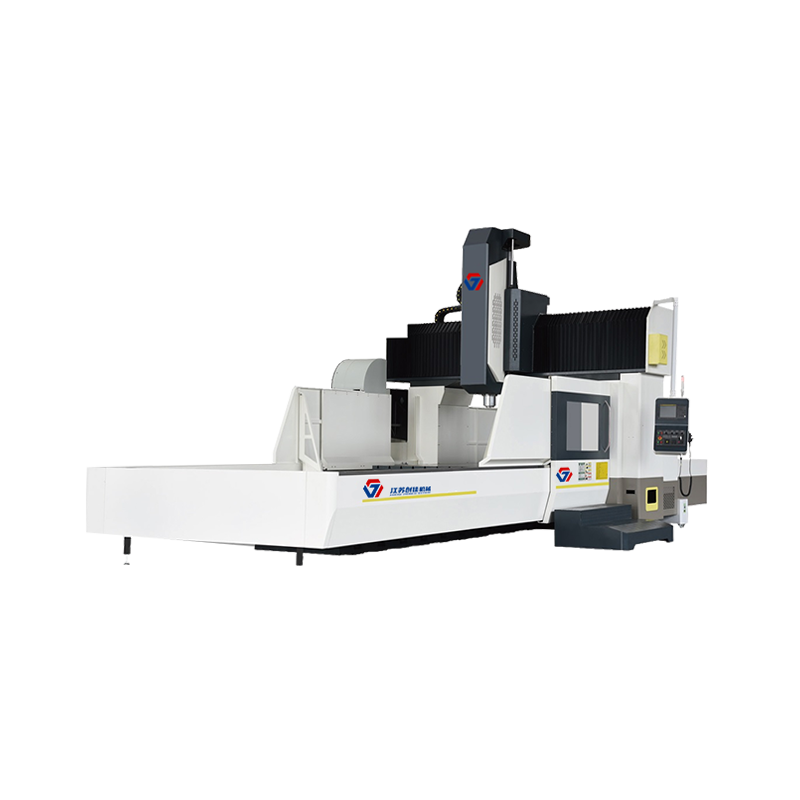
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti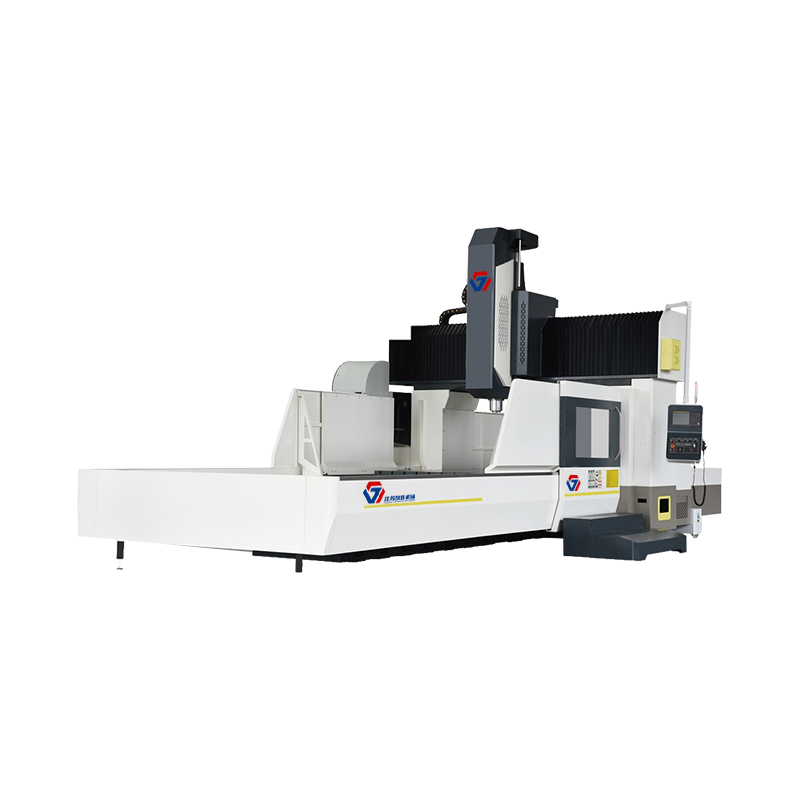
Stroj má tvar konstrukce pevného portálu rámu a pohyblivého stolu na posteli. Integrovaný design sloupku nosníku má vlastnosti vysoké tuhosti a pře...
Viz Podrobnosti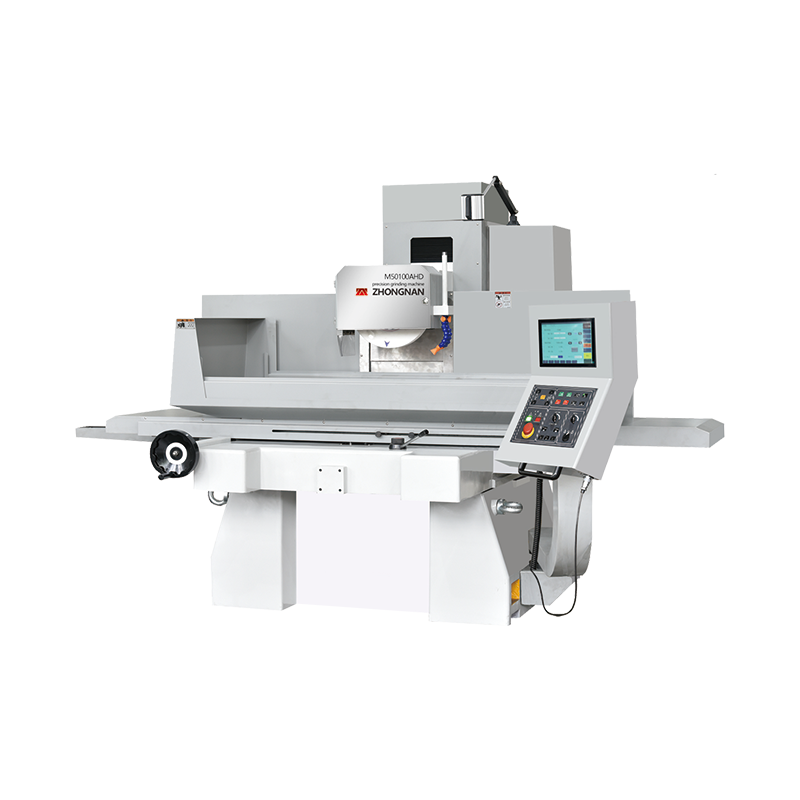
Vysoce přesná/vysokorychlostní/snadno ovladatelná CNC povrchová bruska Hydraulický systém osy X/osy YZ/CNC. Křížová kluzná konstrukce, dvojitá V ko...
Viz Podrobnosti
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
